Du plan PDF au rapport signé. Toute votre inspection dimensionnelle, de bout en bout.
Report automatise le bullage des plans et le calcul des tolérances. Vos machinistes saisissent leurs mesures à l'atelier, votre responsable qualité valide et le rapport est prêt à livrer. Sans ressaisie.
KPI réels de septembre 2026
Un rapport d'inspection, ce n'est pas un plan bullé.
C'est six étapes, trois ou quatre personnes, et un fichier qui change de main à chaque étape. Buller le plan, c'est la deuxième. Report fait les six.
- 1. La commandeau bureau
- 2. Le bullageau bureau
- 3. Les tolérancesReport les calcule
- 4. Les mesuresau poste, par le machiniste
- 5. La signaturele responsable qualité
- 6. Le rapport livréchez votre client
J'ai monté ces rapports pendant des années : les bulles dans Acrobat, la grille dans Excel, la feuille au poste, la recopie dans Excel, puis la mise au propre. Cinq passages, cinq occasions de se tromper d'une ligne. Dans Report, l'information entre une fois et suit jusqu'au rapport signé.
- 3 minpour monter un rapport de moins de 20 cotes, le plan courant
- 11,2 minpour un vrai plan de 192 cotes, soit 3,5 s par cote
- Utilisateur expérimenté
- Autres utilisateurs
Chronomètre de Report, de l'ouverture de l'assistant à l'enregistrement : il tourne même quand l'assistant reste ouvert sans activité. Rapports réels, automne 2026.
La commande entre une fois.
Douze pièces, un plan, rév. C. Vous saisissez le client, le bon de commande, le bon de travail, le numéro de dessin et sa révision. Les douze rapports se créent ensemble, rattachés à la commande. Personne ne repart d'une vieille job copiée-collée.
La rév. D arrive au milieu de la job ?
Vous remplacez le plan. Le rapport est repris, ce qui a changé ressort en couleur.
Votre liste de cotes est déjà dans Excel ?
Elle s'importe, colonnes reconnues.
Même pièce, nouvelle commande ?
Vous dupliquez le rapport. Le bullage est déjà fait.
| N° BT | Statut | Complétion |
|---|---|---|
| WO-20931 | Validé | 100% |
| WO-20932 | Validé | 100% |
| WO-20933 | En cours | 64% |
| WO-20934 | En cours | 28% |
| WO-20935 | Vierge | 0% |
| WO-20936 | Vierge | 0% |
Disparaîtle rapport recopié d'une ancienne job · le même bon de travail ouvert deux fois
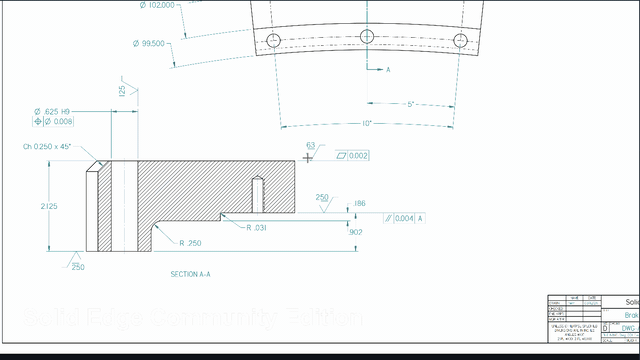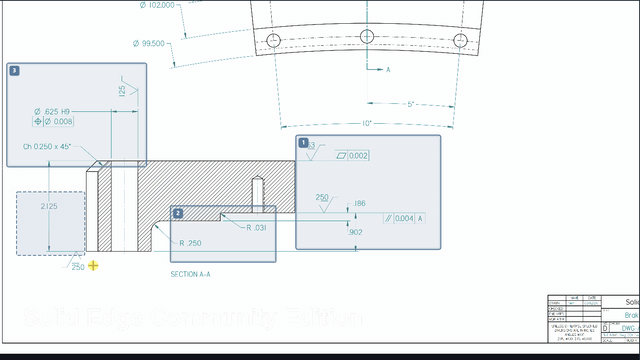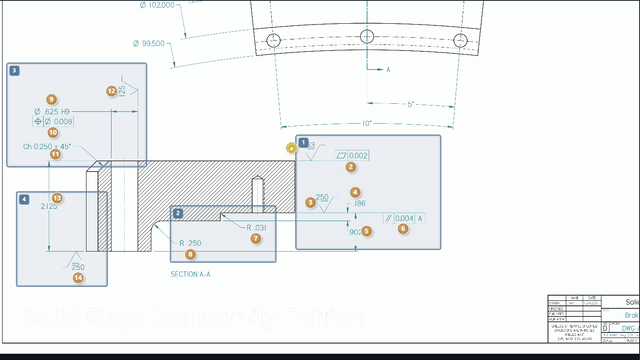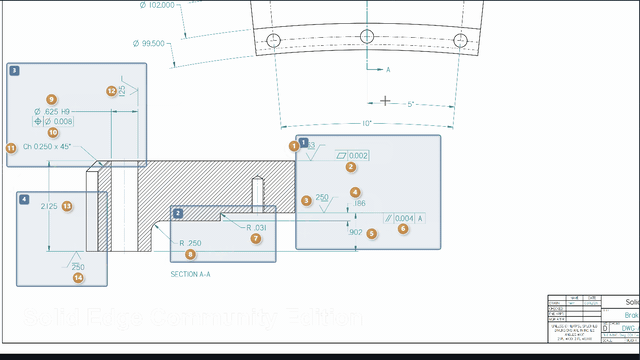
Vous encadrez une vue. Toutes ses cotes sont bullées d'un coup.
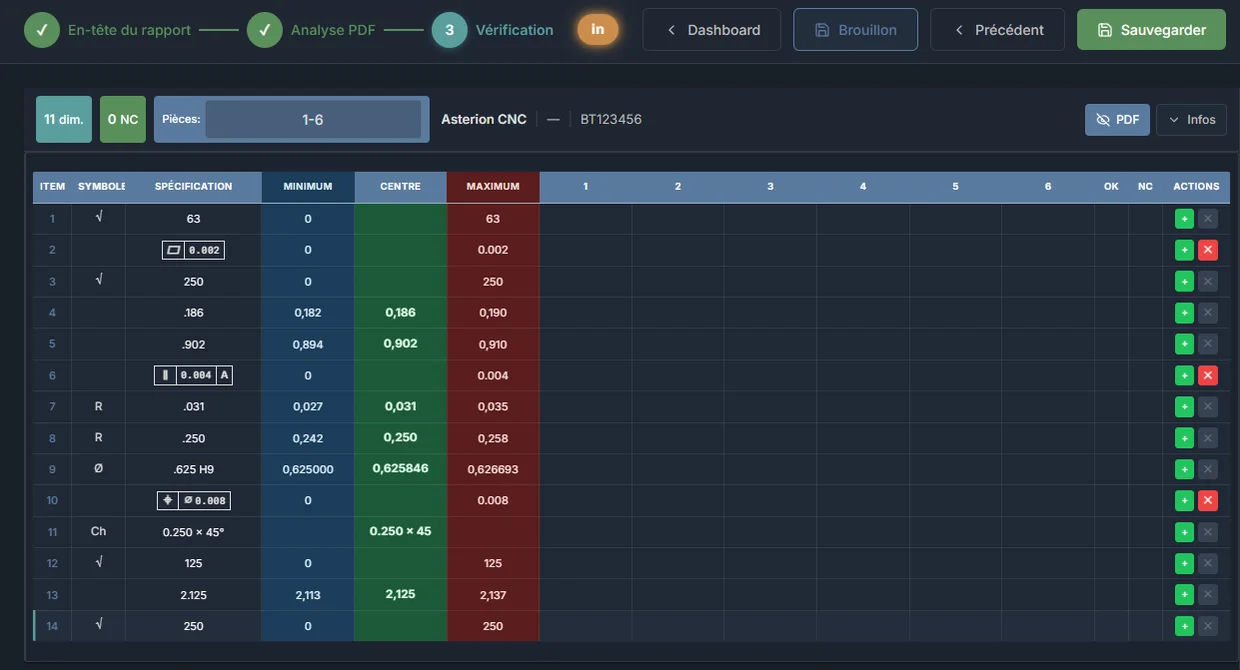
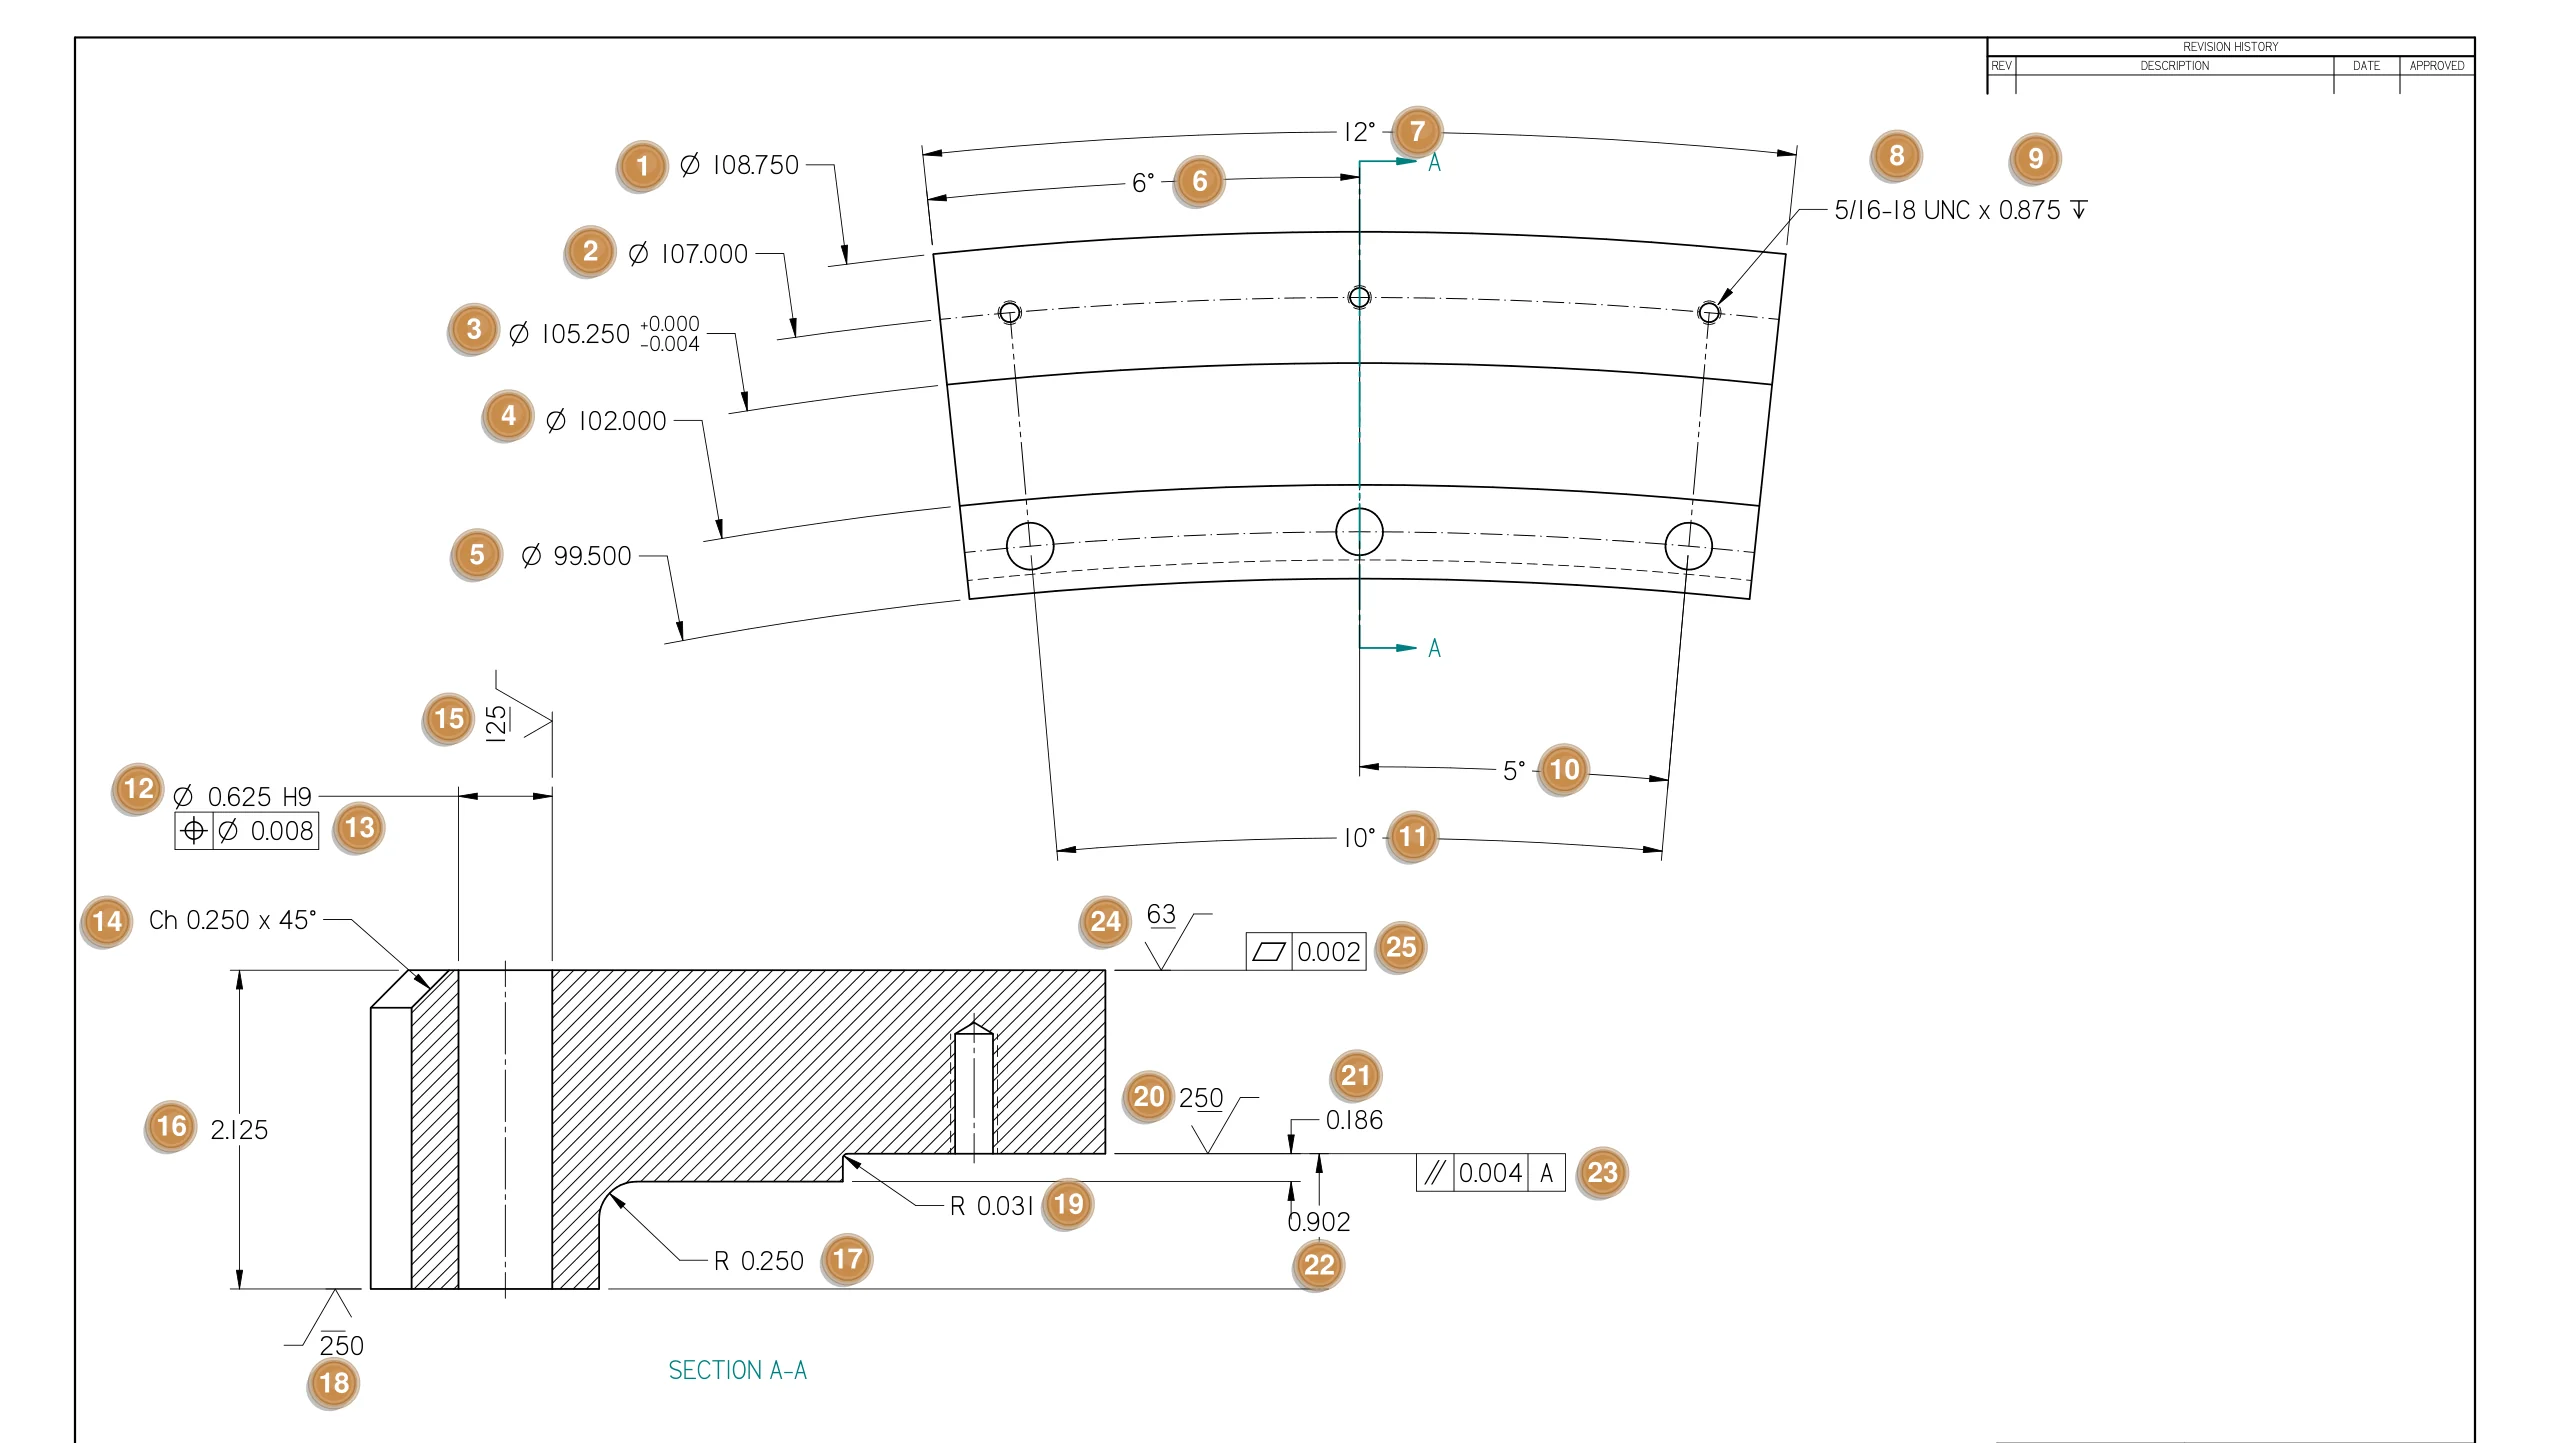
Vous tracez un cadre autour de cinq, douze ou trente cotes. L'OCR les lit toutes, les bulles se posent d'elles-mêmes à côté de chaque cote, sur le blanc du plan et à la taille du texte, et chaque cote devient une ligne du rapport, avec son min et son max déjà calculés. Un plan de 300 cotes, c'est quelques dizaines de cadres, pas 300 clics.
- 96,8 %des cotes extraites automatiquement
- 93,5 %justes sans aucune correction
- 21 550+cotes lues en production
KPI réels de septembre 2026
Ce que l'OCR reconnaît sur un plan d'usinage :
- GD&T ASME Y14.5
- références A B C
- 3/8-16 UNC
- chanfreins
- lamages
- profondeurs
- MAX / MIN
- fractions
- pieds-pouces
- TYP · REF écartées
Les tolérances générales du cartouche s'appliquent aux cotes qui n'en ont pas : ISO 2768 ou ASME, angles compris. Celles que vous utilisez souvent sont enregistrées pour l'atelier. Plan en pouces, client en millimètres : la conversion suit.
Et si l'OCR se trompe ?
Ça arrive : un 3 lu pour un 5, une note mal coupée. Sur nos rapports en production, 93,5 % des cotes sont justes sans correction (septembre 2026) : environ une sur quinze nécessite une correction. Vous la corrigez dans la ligne, et la bulle suit. Rien à déplacer : les bulles tombent là où vous les auriez mises. C'est pour ça que personne n'envoie un rapport sans le relire.
Vos plans sont confidentiels ?
Seule la zone que vous cadrez part à l'analyse automatique ; le cartouche et les autres vues, non. Le plan reste dans votre espace, hébergé à Montréal.
Disparaîtles tampons numérotés dans Acrobat · la grille Excel montée ligne par ligne · la calculatrice pour les min et max
Le machiniste mesure à son poste, et sait tout de suite si la pièce est bonne.
Sur le PC de l'atelier, une tablette ou le poste partagé, il ouvre le rapport de sa job et tape ses mesures — ou son instrument Bluetooth les envoie dans la case. Une valeur hors tolérance rougit pendant que la pièce est encore dans la machine, pas trois jours plus tard au bureau.
Vos gars ne sont pas des informaticiens ?
Ils ont une seule chose à apprendre : taper un chiffre dans une case. Sur le poste partagé, chacun choisit son nom ; ses initiales suivent ses mesures.
Première pièce, puis la série ?
First off d'abord, suivi de production ensuite, ou échantillonnage par lot. Plusieurs machinistes peuvent remplir le même rapport.
Combien ça coûte de les connecter tous ?
Rien de plus. Report se paie par atelier, pas par utilisateur : les machinistes ne sont pas une ligne de plus sur la facture.
| Item | Minimum | Centre | Maximum | 1 |
|---|---|---|---|---|
| 1 | 108.671 | 108.750 | 108.829 | 108.750 |
| 3 | 105.246 | 105.248 | 105.250 | 105.248 |
| 5 | 99.421 | 99.500 | 99.579 | 99.410-0.011 |
| 8 | 5/16-18 UNC | GO | ||
| 12 | 0.625 | 0.633 | 0.640 | 0.633 |
JT et SL sur la même commande · initiales et heure gardées sur chaque mesure
Disparaîtla feuille tachée d'huile · la recopie du soir · « il est où, le rapport de la 4471 ? »
Avant que ça parte, quelqu'un relit et signe.
Vous relisez ce qui a été lu et mesuré, et vous validez. Seul un responsable peut le faire, et c'est le serveur qui le vérifie, pas l'écran. Le jour où un auditeur demande qui a mesuré la cote 14 de la pièce 7, et quand, la réponse est imprimée sur le rapport.
Il faut corriger après la validation ?
Ça arrive. Le rapport se corrige, et chaque modification est inscrite dans un journal qu'on ne peut pas réécrire.
Une signature sur le rapport ?
Bloc signature en bas de page, signataire distinct de l'inspecteur, date figée au moment de la validation.
Le rapport que votre client reçoit.
Un seul PDF d'inspection pour toute la commande : les plans bullés, le rapport de chaque pièce, les hors-tolérance en rouge avec leur écart au min ou au max, vos notes sur la ligne (« See NCR 123456 »), les notes du dessin cochées, votre logo, la signature. Sur Chrome ou Edge, il se range tout seul dans le bon dossier de votre réseau.
Votre client impose son format Excel ?
Report remplit son gabarit à lui, en plus du PDF.
Votre client veut des millimètres ?
Le plan bullé et le rapport sortent dans l'unité qu'il demande.
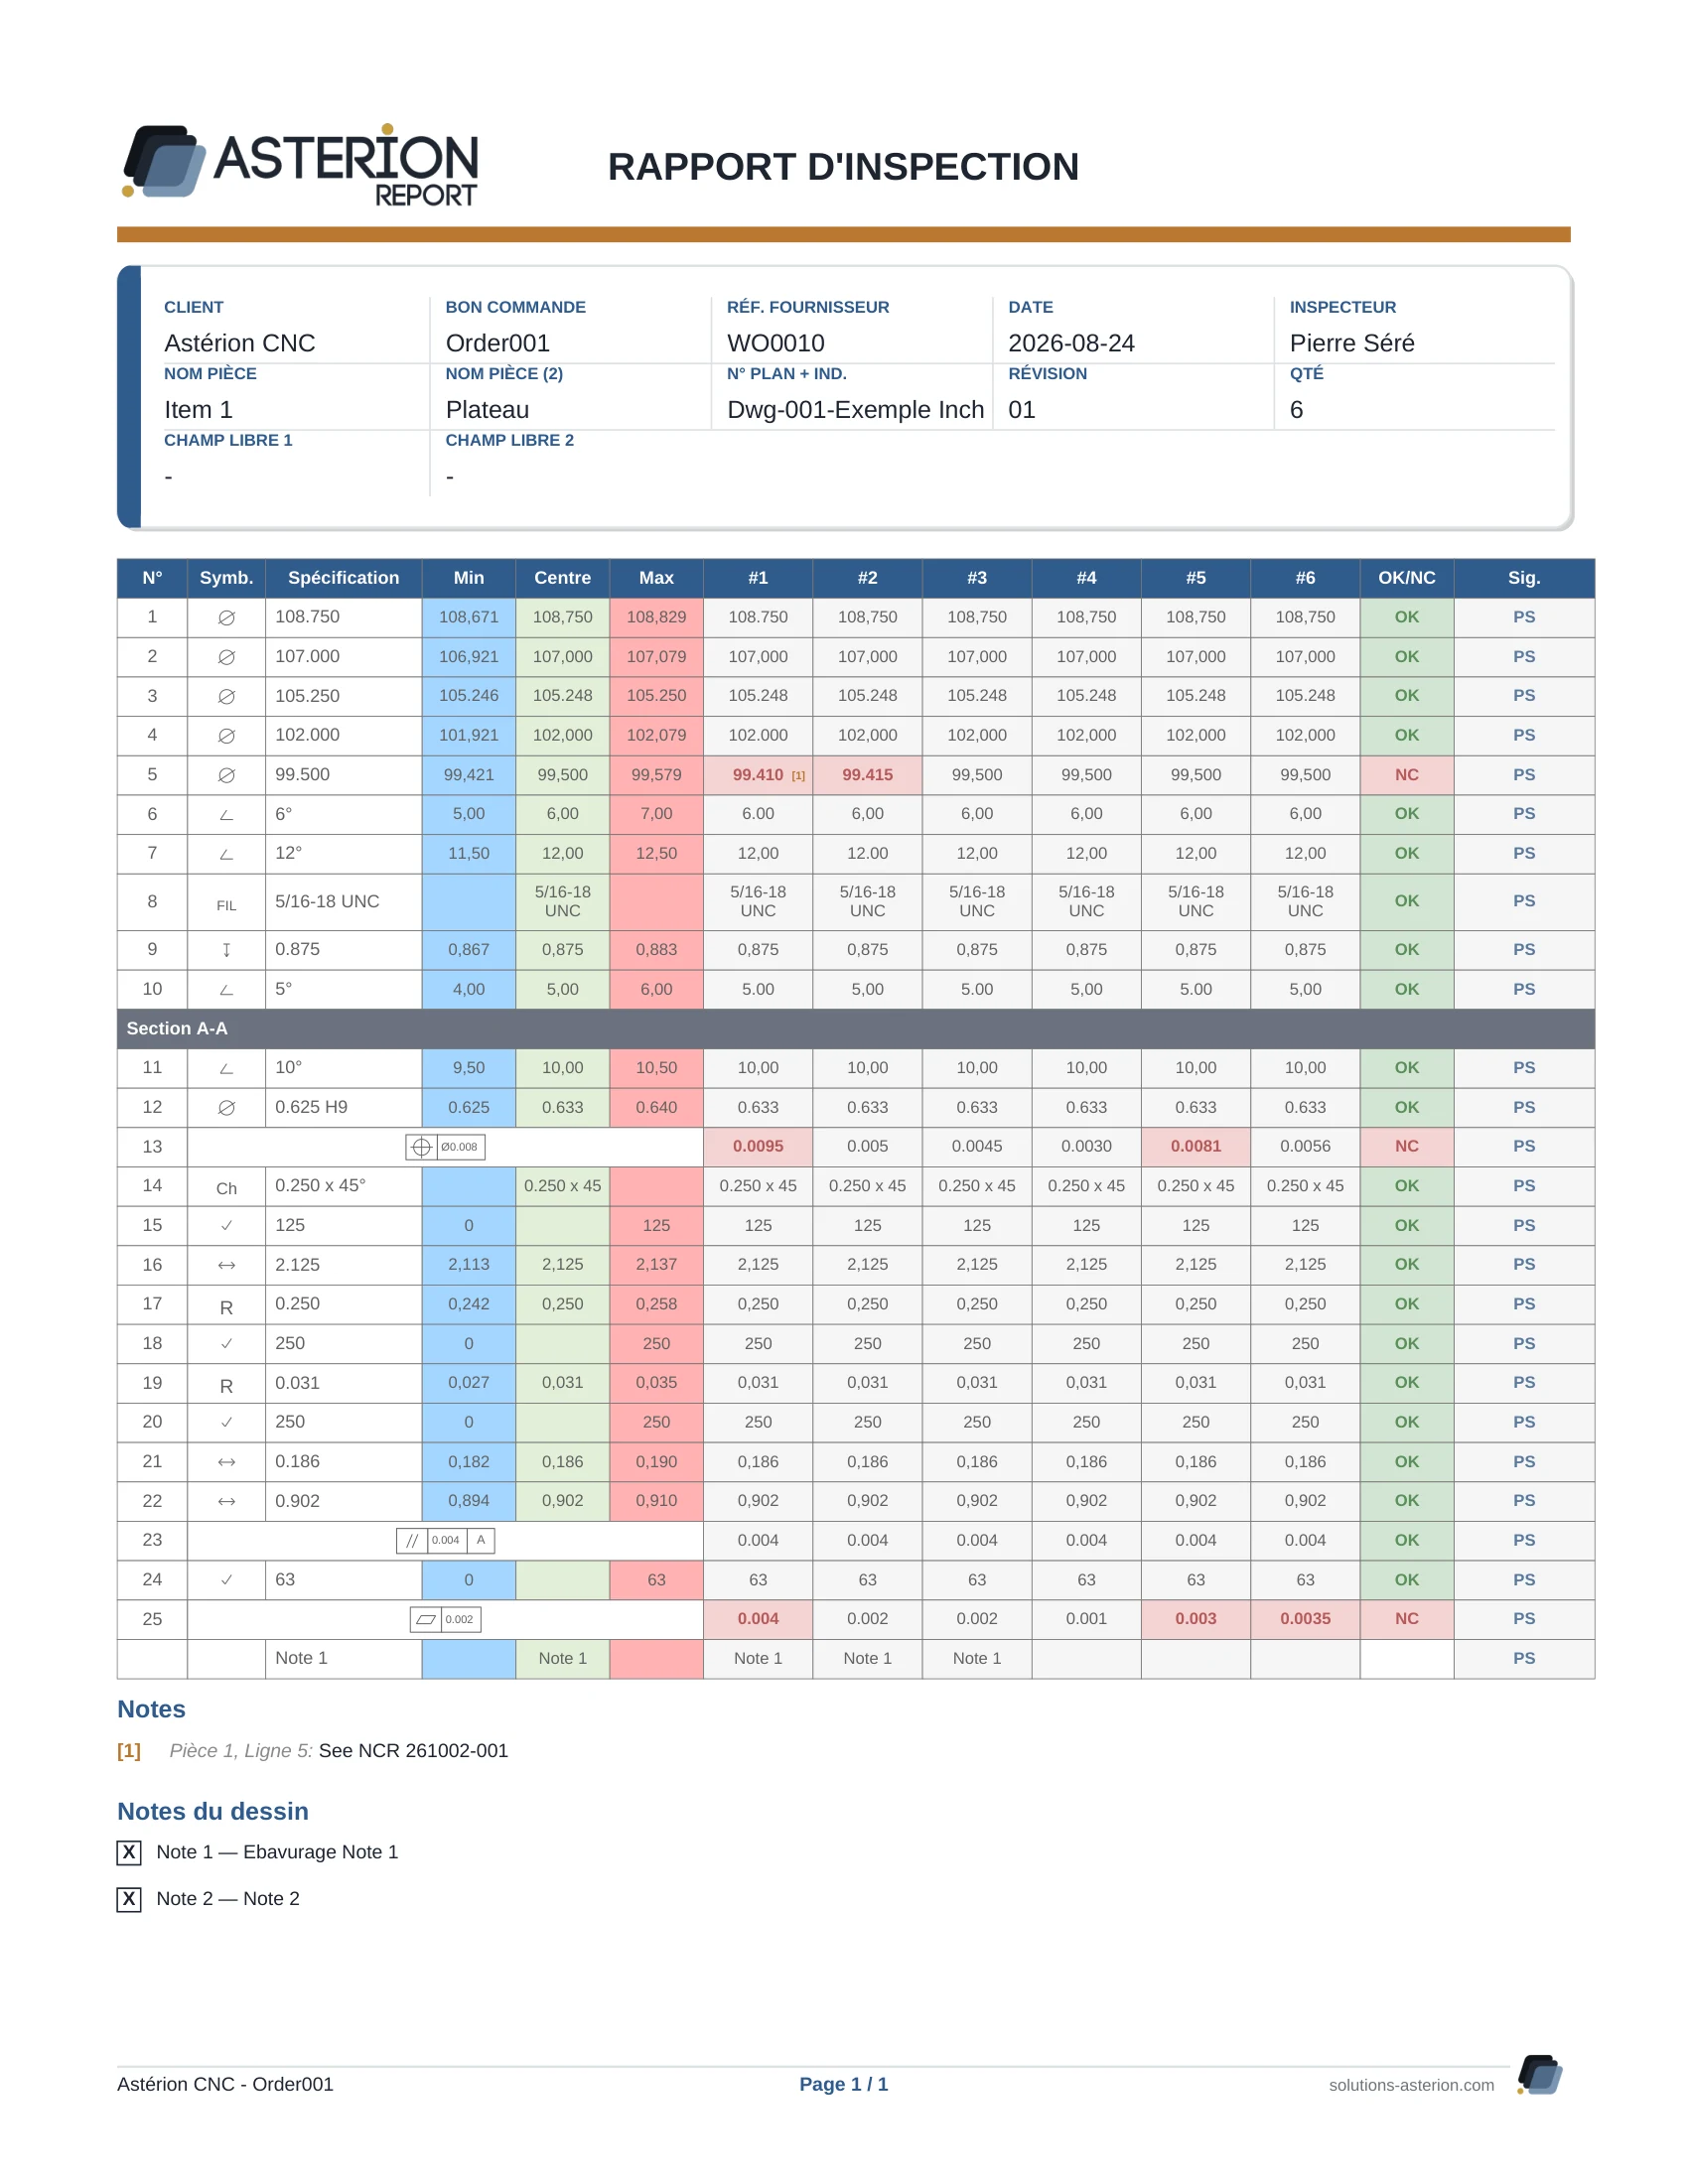
Généré par Report sur des pièces de test, tel qu'un client le reçoit, non-conformité comprise. C'est l'inspection dimensionnelle de la commande. Vos certificats matière, traitements et dérogations restent dans vos dossiers à vous.
Disparaîtla mise au propre · les PDF assemblés à la main · le client qui rappelle pour le rapport avant d'accepter la palette
Votre rapport, à votre façon.
Chaque donneur d'ordre a ses exigences. Report ne vous impose pas son formulaire : il se règle sur votre atelier, et chaque rapport sur le client qui le recevra.
Pour votre atelier · une fois, dans les Paramètres
- Votre logo et vos couleurs sur le PDF, et le style des bulles du plan.
- Vos mots : chaque champ d'en-tête se renomme. « Client » devient « Donneur d'ordre », « Champ libre 1 » devient « Centrale ».
- Ce que le PDF montre : initiales à chaque ligne, bloc signature, températures, écart des cotes hors tolérance, nombre de pièces par page.
- Ce que l'OCR garde ou écarte : cotes TYP, quantités, REF, cotes entre parenthèses.
- Le classement : le PDF validé se range tout seul dans le dossier du client, du bon de travail ou du bon de commande.
Pour chaque client · à la création du rapport
- Son gabarit Excel, rempli automatiquement.
- Ses tolérances générales, enregistrées sous son nom et rappelées en un clic.
- Son échantillonnage : quantité fixe, % du lot ou N pièces par lot, imprimé dans l'en-tête.
- Ses unités : pouces ou millimètres.
- First off puis suivi de production, quand il l'exige.
Le premier lundi.
Un logiciel que l'atelier n'utilise pas ne sert à rien. Report se met en place une job à la fois, sans arrêter le plancher.
- On commence petit.Un client, une pièce. Le reste de l'atelier continue comme avant.
- Je vous montre sur votre plan.Vous faites le suivant. Au bureau, on apprend à cadrer et à valider.
- Le machiniste apprend une chose.Taper un chiffre dans une case. La case lui dit si c'est bon.
- Ce que vous avez déjà entre.Vos listes de cotes Excel s'importent, vos tolérances habituelles s'enregistrent une fois.
- Vous parlez au fondateur.En français ou en anglais. Je connais le plancher : quatorze ans en atelier d'usinage au Québec.
- 60 jours pour décider.Sur vos vrais plans, sans carte de crédit.
- 1 600+rapports générés en production
- 268rapports ces 30 derniers jours
- 6ateliers actifs, dont 4 au Québec
- 27personnes créent des rapports, sans compter les machinistes qui les remplissent
Ateliers d'usinage, notamment dans l'hydroélectrique · chiffres au 12 octobre 2026
Vos plans ne sont pas à vous seul.
Un plan appartient souvent à votre donneur d'ordre, sous entente de confidentialité. Report est pensé pour ça.
Hébergé à Montréal
Vos rapports, vos plans et l'analyse restent au Canada.
La zone, pas le plan
Seules les zones que vous cadrez partent à l'analyse automatique.
Vous pouvez partir
Tout se récupère en PDF, JSON et CSV, quand vous voulez.
Faites le calcul avec vos chiffres.
Sur mes propres rapports, en monter un à la main prenait environ 45 minutes. Posez vos chiffres à vous : c'est votre calcul qui compte, pas le mien.
Vos volumes, vos salaires :
calculez votre gain réel
Automatisez vos rapports d'inspection et libérez des heures chaque mois.
3 questions rapides pour calculer votre gain réel.
Aucune inscription requise
Apportez un de vos plans.
Je vous fais le rapport devant vous, sur votre pièce à vous. Ou essayez seul, 60 jours, sur vos vrais plans.
Aucune carte requise · Un prix par atelier · En français et en anglais
Pas encore prêt pour une démo ? Préparez seul le rapport d'un de vos plans.
Quand votre client ou votre auditeur vous en demandera plus, la gestion des instruments et le système qualité se branchent sur les mêmes données, sans rien ressaisir.
Questions techniques : ce que Report ne fait pas.
Mieux vaut le savoir avant d'essayer.
- Pas de formulaire AS9102 aujourd'hui.
- Pas de lecture des fichiers de machine à mesurer (CMM).
- Pas de saisie à plusieurs en même temps : on voit les mesures des autres à l'enregistrement.